
18762195566


更新时间:2026-11-14 21:48:21 ip归属地:云南,天气:晴,温度:6-20 浏览次数:2 公司名称: 钜顺模具制造厂(云南省分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 441 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 品牌 | 钜顺模具 |
| 产品分类 | 玻璃钢模具,钢模具,塑料模具 |
| 产品材质 | 玻璃钢,树脂 |
| 产品规格 | 根据客户要求规格定制 |
| 加工周期 | 3-7天 |
| 生产能力 | 10000 |
| 模具用途 | 手糊玻璃钢 |
| 模具用途 | 混凝土模具 |
| 包装 | 普通 |
| 范围 | 玻璃钢模具标志桩模具供应范围覆盖云南省 昆明市、玉溪市、丽江市、普洱市、曲靖市、保山市、昭通市、临沧市、文山市、西双版纳市、红河市、大理市、德宏市、楚雄市、怒江市、迪庆市等区域。 |






钜顺模具制造厂(云南省分公司)主要经营销售: 云南本地附近盖板模具、云南钢模具、云南就近盖板模具,我单位凭借良好的信誉,完善的服务、充足的货源为您提供每一支优质的产品!本公司郑重向您承诺:保证以z u i好的质量,以z u i低的价格,z u i完善的售后服务,来答谢新老客户。


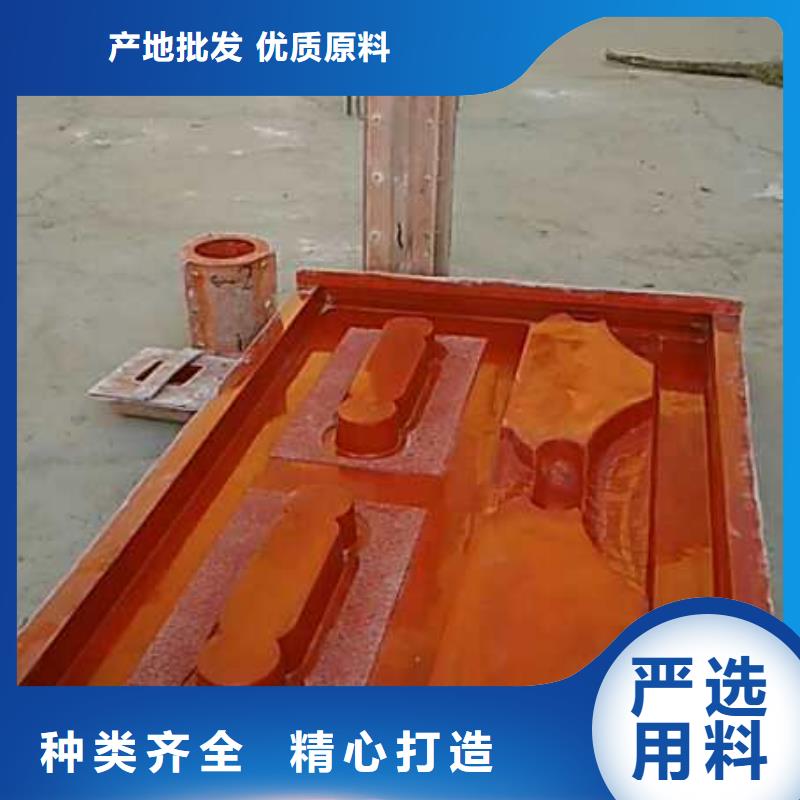


原辅材料的选用选用优质的原辅材料,是制造高品质模具的重要条件。用于制造模具的原辅材料成本对于总成本来说只占很小的百分比,不能试图节约而使用产品树脂或已过贮存期的材料和劣质材料。
模具胶衣的检验模具胶衣的贮存期是要求非常严格的指标,依照胶衣供应商的建议是十分重要的,大多数情况下,生产者能够保证胶衣从包装到一特定时间的使用质量。因此,生产者与检查者应经常检验每桶胶衣的生产日期或日期编号,以便确认胶衣是否在有效的使用期内。
⑴混合在使用前用一气动搅拌器彻底搅拌每一桶模具胶衣,并确保桶里所有的材料都得到完全的混合,然后,允许胶衣停留几分钟以恢复到它自身的黏度,再进行使用。
⑵温度核实胶衣的温度在21~28℃范围内,该温度是制模工艺要求的适宜温度。
制定合理的制模时间表安排适宜的制模时间表是制造好模具的因素之一。采用传统的铺层方法所需求的时间均由这些原辅材料的化学特性决定的,企图走捷径或加速工艺,都将对模具的质量产生不良的影响玻璃钢模具材料的选择
基体树脂要求固化收缩率低,电绝缘性能极好,对各种酸碱及有机溶剂都很稳定,抗拉强度可达450~700kg/cm2,抗弯曲强度可达900~1200kg/cm2。固化剂采用m50固化剂。模具胶衣采用耐高温、硬度高、韧性好的模具专用胶衣。制作FRP模具的纤维增强材料采用300g/m2无碱短切毡、表面毡采用40g/m2和0.2mm或0.4mm玻璃纤维方格布。
玻璃钢模具工艺规程
利用RP原型为母模手糊成型玻璃钢模具的工艺流程。这种方法是以液态的树脂与有机或无机材料混合作为基体材料,并以原型为基准手工逐层糊制模具的一种制模方法(4)树脂胶液配制由于常温树脂粘度很大,可先将不饱和聚酯树脂在60℃恒温箱中加热30min,以降低其粘度,再加入20~25份的固化剂(固化剂的加入量应根据当时的气温、现场温度适当增减),迅速搅拌,进行真空脱泡1~3分钟,以除去树脂胶液中的气泡,即可使用。
(5)玻璃纤维逐层糊制待胶衣初凝,手感软而不粘时,将调配好的环氧树脂胶液涂刷到经胶凝的模具胶衣上,随即铺一层短切毡,压实,排出气泡。积累方法进行逐层糊制,直到所需厚度。在糊制过程中,要严格控制每层树脂胶液的用量,既要能充分浸润纤维,又不能过多。含胶量高,气泡不易排除,而且造成固化放热大,收缩率大。整个糊制过程实行多次成型,每次糊制2~3层后,要待固化放热高峰过了之后(即树脂胶液较粘稠时,在20℃一般60min左右),方可进行下一层的糊制。糊制时玻璃纤维布必须铺覆平整,玻璃布之间的接缝应互相错开,尽量不要在棱角处搭接。要注意用毛刷将布层压紧,使含胶量均匀,赶出气泡,有些情况下,需要用尖状物,将气泡挑开。一片模具固化后,切除多余飞边,清理模具及另一半原型表面上的杂物,即可打脱模剂,制作胶衣层,放置注射孔与排气孔,进行第二片模具的糊制。待第二片模具固化后,切除多余的飞边。为保证模具有足够的强度,避免模具变形。可适当的粘结一些支撑件、紧固件、定位销等以完善模具结构。
(6)脱模修整在常温(20℃左右)下糊制好的模具,一般48小时基本固化定型,即能脱模。脱模时尽可能使用压缩空气断续吹气,以使模具和母模逐渐分离。一般 用400#~1000#水砂纸依次打磨模具表面,使用抛光机对模具进行表面抛光。所有的工序完成之后模具即可交付使用。